La mayoría de las fallas en conectores impermeables que ayudamos a solucionar no comienzan con un conector defectuoso. Comienzan con pequeños errores de ensamblaje: un diámetro exterior de cable incorrecto, una longitud de pelado "aproximada", un engaste a medio terminar o un sello de prensaestopas apretado de manera desigual.
La fiabilidad de los conectores impermeables depende tanto de la calidad del engaste como del control del sellado. Basándose en la resolución de problemas de ensamblaje de conectores M8/M12 cableados en campo, los controles de calidad de los proveedores y las revisiones de fallos por lavado, los ingenieros de Soulin utilizan un método de tres capas que abarca la selección del cable, la longitud de pelado, la inspección de los contactos, el sellado y las pruebas finales.
Herramientas y materiales que necesitas
Antes de crimpar un conector impermeable, prepare el cuerpo del conector, los contactos macho o hembra, el cable correspondiente, las juntas, la tuerca de prensaestopas, la carcasa posterior, un pelacables de precisión, una herramienta de crimpado de trinquete, una matriz de crimpado homologada, un comprobador de continuidad, una luz de inspección y la hoja de datos del conector. Para trabajos de producción, prepare también un dispositivo de prueba de tracción y una herramienta de medición de altura de crimpado si la especificación del terminal lo requiere.
- Carcasa de conector impermeable, contactos, juntas y piezas de prensaestopas
- Diámetro exterior del cable y calibre del conductor correctos
- Pelacables del tamaño adecuado para el aislamiento y el conductor.
- Herramienta de crimpado con trinquete o aplicador homologado
- Matriz de crimpado correcta para la serie de terminales
- Multímetro o comprobador de continuidad
- Luz de inspección y lupa
- Método de prueba de tracción para la verificación de calidad
Nuestro método de 3 capas para el engaste de conectores impermeables

Nuestro principio fundamental es simple: los conectores impermeables solo funcionan de forma fiable si sus tres capas están configuradas correctamente. Estas capas son la capa de engaste eléctrico, la capa de bloqueo mecánico y la capa de sellado ambiental. Un defecto en cualquiera de estas capas puede provocar fallos posteriores.
| Capa | Elemento de inspección | Señal de fallo | Método de verificación |
|---|---|---|---|
| crimpado eléctrico | Calibre del cable, longitud de pelado, barril del terminal, posición del conductor, altura de engaste | Hilos sueltos, aislamiento en el barril del conductor, contacto distorsionado, alta resistencia | Inspección visual, comprobación de la altura de engaste, prueba de fuerza de tracción, prueba de continuidad o resistencia. |
| Cerradura mecánica | Cavidad de contacto, lanza de retención, asignación de pines, codificación, interfaz de acoplamiento | El contacto se suelta, cavidad incorrecta, desajuste, conexión inestable bajo vibración | Verificación de retroceso suave, prueba de pines/continuidad, verificación de codificación, verificación de acoplamiento/desacoplamiento |
| Sello ambiental | Junta tórica, sello de prensaestopas, diámetro exterior del cable, asiento de la carcasa trasera, condición de acoplamiento | Compresión desigual del sello, cobre expuesto, prensaestopas flojo, entrada de agua, polvo o aceite. | Verifique el rango de diámetro exterior de la hoja de datos, inspeccione la línea de sellado, aplique el par de apriete especificado o apriete a mano, realice la prueba IP cuando sea necesario. |
Capa 1: Ajuste eléctrico
La longitud de la tira es de aproximadamente 2 a 3 mm en los contactos M8 y M12, según lo indicado en el diagrama del terminal. Soltamos el engaste solo cuando se observan cuatro elementos simultáneamente.
- El barril del conductor tiene forma de B limpia.
- Una pequeña boca acampanada en la parte trasera del cañón.
- Un pequeño cepillo conductor visible en la parte frontal.
- El engaste del aislamiento sujeta la chaqueta sin cortarla.
Si se falla en alguno, el engaste se desecha. No lo ajustamos.
La mayoría de los rechazos se deben a tres defectos: un terminal que se desprende del cable está mal engarzado, ya sea por un ciclo de herramienta incompleto o por una matriz demasiado grande. El aislamiento dentro del barril del conductor indica que la tira era demasiado corta. Un terminal con forma de plátano no está bien asentado en la matriz. Y nunca se deben retorcer los conductores multifilares antes de insertarlos, ya que un haz retorcido resiste la deformación que forma la soldadura en frío.
Capa 2: Cerradura mecánica
La codificación se bloquea antes de que se introduzcan los contactos. Confirme el código, el número de pines y el tipo de señal con respecto a la Guía de codificación y asignación de pines del M12, ya que un ensamblaje mal codificado puede sellar perfectamente y aun así estar defectuoso.
Nuestra regla de retención no incluye ningún número. Tras la inserción, una ligera tracción hacia atrás no debe producir ningún movimiento perceptible. Un contacto que se desplaza y luego vuelve a su posición no ha enganchado su lanza y se soltará con la vibración, aunque seguirá pasando la prueba de continuidad en el banco de pruebas.
Cuando un contacto se mueve, lo extraemos e inspeccionamos la cavidad junto con el contacto. Una lanza deformada en el primer intento tampoco podrá sujetar un reemplazo.
Capa 3: Sello ambiental
La cifra indicada en la ficha técnica del cable es nominal, y el diámetro de la cubierta varía entre lotes. Por ello, medimos el cable con un calibrador en tres puntos de la circunferencia y partimos de la lectura más pequeña. Un cable situado en el extremo del rango publicado para un prensaestopas sella en un lote y presenta fugas en el siguiente. Consideramos ese rango como un límite exterior, no como un rango utilizable.
La estanqueidad se evalúa mediante su línea de referencia de compresión. Abra un conjunto de prueba y la marca en la junta tórica o el sello de la prensaestopas debe ser continua alrededor de la cubierta. Si es más gruesa en un lado y más tenue en el otro, significa que el cable no estaba centrado al apretar la prensaestopas. Ese conjunto se vuelve a armar. Volver a apretar un sello descentrado lo deforma aún más.
Proceso de engaste de conectores impermeables en 9 pasos
El paso que más veces provoca que los conjuntos se devuelvan para su reconstrucción es el paso 3. Una tuerca de prensaestopas y un sello de cable que no se colocaron antes del engaste no pueden pasar sobre un contacto terminado, por lo que el arnés se corta y se vuelve a ensamblar. Los nueve pasos abarcan desde la selección hasta la prueba final.
Paso 1: Elija M8 o M12 antes de engarzar.

No empiece con la herramienta de crimpado. Empiece con la aplicación. El tamaño del conector, el número de pines, la codificación, el diámetro del cable, la corriente nominal, el tipo de señal y la clasificación IP deben confirmarse antes de pelar cualquier cable. Utilice esta tabla de conectores impermeables M8 vs M12 antes de seleccionar contactos o pelar cables. Para una comparación de productos más amplia, revise la Categoría de conector circular impermeable antes de bloquear la lista de materiales.
| Tamaño del conector | Aplicación típica | Opciones de PIN o codificación | comprobaciones del diámetro o la capacidad del cable |
|---|---|---|---|
| Conector impermeable M8 | Cableado de sensores compacto, actuadores pequeños, equipos LED, cableado de señales de baja corriente. | Opciones comunes de 2, 3, 4 y 5 pines por serie | Confirme el rango de diámetro exterior del cable, el calibre del conductor, la capacidad de corriente, la clasificación IP y el estilo de acoplamiento. |
| Conector impermeable M12 | Automatización, E/S de campo, cajas de control, Ethernet industrial, cableado eléctrico | Opciones codificadas A, D, X, S, T, L y K según la señal, los datos o la potencia. | Confirme el diámetro exterior del cable, el calibre del alambre, la corriente/tensión, la codificación y el entorno IP67/IP68/IP69K. |
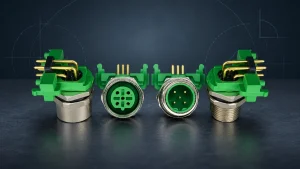
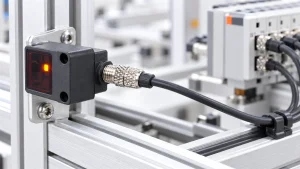
Utilice M8 cuando el extremo del dispositivo no tenga espacio para una rosca M12 y el circuito sea cableado de sensor de baja corriente en lugar de alimentación o datos. Un sensor PNP o NPN de 3 cables necesita V+, 0V y una línea de señal, por lo que Conjuntos de conectores de extremo de cable impermeables M8 de 4 pines Este conector lleva el circuito y deja un pin libre para una segunda salida o un conector de repuesto. Su diseño de extremo de cable permite ensamblarlo en el cable en el lugar de instalación. El tornillo y la tuerca moleteados permiten al instalador colocar el sello a mano en una carcasa demasiado estrecha para usar una llave. Confirme que el diámetro exterior del cable se encuentre dentro del rango del prensaestopas antes de realizar el pedido, ya que esta única verificación determina si el conjunto resistirá el lavado, el polvo y las vibraciones una vez instalado.
Cuando las aplicaciones requieren una interfaz industrial más robusta, haga coincidir el conector con el riesgo de instalación en lugar de agregar varios enlaces de productos en un párrafo. Para el cableado automatizado ensamblado en campo, un kit de extremo de cable M12 de bloqueo rápido ayuda a acortar el tiempo de cableado al tiempo que mantiene el sellado controlado. Para la comunicación industrial de alta velocidad, utilice el Juego de conectores macho/hembra M12 IP68 impermeables de 8 pines X-CODE Cuando la codificación, la precisión de acoplamiento y el sellado IP68 importan más que una conexión de señal de uso general. Considere la clasificación IP como una condición de prueba, no como una promesa de impermeabilidad absoluta. IP67 cubre la protección hermética al polvo y la inmersión temporal en IEC 60529, mientras que IP68 debe indicar la profundidad y duración de inmersión probadas en la hoja de datos del conector o en el informe de prueba del fabricante. Para áreas de lavado IP69K, verifique ISO 20653:2023 o el informe de prueba del fabricante sobre la temperatura del agua, la presión, el ángulo de pulverización, la distancia y la duración.
Paso 2: Antes de crimpar, compruebe el diámetro exterior del cable y el calibre del alambre.
Si el diámetro exterior del cable es demasiado pequeño, el prensaestopas no sellará correctamente. Si es demasiado grande, un apriete excesivo puede deformar el sello. Asegúrese siempre de que el diámetro exterior del cable coincida con el rango de diámetros aprobado para el conector.
El tamaño del conductor debe coincidir con el diámetro del contacto y la matriz de crimpado. No fuerce un contacto pequeño sobre un cable grueso ni utilice un contacto sobredimensionado sobre un cable delgado. Ambas situaciones pueden provocar crimpados débiles, un sellado deficiente y un funcionamiento eléctrico inestable.
Para el cableado M12 ensamblado en campo, el Kit de conectores de extremo de cable impermeables M12 Quick-Lock de 2 a 8 pines Ayuda a reducir el tiempo de cableado in situ, al tiempo que mantiene sellada la conexión del extremo del cable.
Paso 3: Deslice primero la glándula, el sello y la cubierta posterior.
Antes de pelar o engarzar, deslice la tuerca de prensaestopas, el sello del cable, la cubierta trasera, el alivio de tensión y cualquier tubo termorretráctil sobre el cable en el orden correcto. Si olvida este paso, es posible que estas piezas no pasen sobre el contacto engarzado y que sea necesario desmontar y volver a ensamblar el conjunto.
Verifique la orientación del sello antes del montaje. El sello debe quedar bien ajustado alrededor de la cubierta del cable. Evite que presione contra cables sueltos, aislamiento dañado o el lado incorrecto del sello.
Paso 4: Pele el cable a la longitud correcta.
La longitud de la tira se indica en el plano del terminal, no en el de la carcasa. Se encuentra en el bloque de datos de crimpado, junto a la altura y el ancho del crimpado, y en los contactos M8 y M12 suele estar entre 2 y 3 mm.
La mayoría de los diagramas de terminales muestran esa cifra sin tolerancia. En su lugar, evaluamos el engaste final. Si no se ve ninguna escobilla conductora más allá de la parte frontal del barril, la tira era demasiado corta. Si el cobre se desplaza hacia la zona de sellado, significa lo contrario, ya que la banda desnuda entre los dos engastes ha desaparecido.
Mida la primera pieza y repita la medición después de cualquier cambio de cuchilla. Si los hilos están dañados, deberá cortar el cable y pelarlo de nuevo. Un terminal que ya esté engarzado en una tira defectuosa se desecha.
Paso 5: Coloque el contacto en la herramienta de crimpado.
Coloque el terminal en la matriz correcta antes de insertar el cable. Para contactos de barril abierto, mantenga el conductor desnudo en el área de engaste del conductor y el aislamiento debajo del soporte de aislamiento.
Inserte el cable hasta que los hilos queden completamente dentro del área de engaste del conductor. Luego, cierre la herramienta de engaste de trinquete hasta que se suelte. No se detenga a la mitad solo porque el terminal parezca apretado. Un engaste correcto requiere una compresión total y controlada.

Paso 6: Inspeccione el engaste antes de insertar el contacto.
Inspeccione el conector antes de insertarlo en la carcasa. El terminal debe estar recto, el conductor debe estar bien sujeto, el aislamiento debe estar apoyado pero no cortado, y no deben sobresalir hilos del cable. Si el contacto está doblado, agrietado, retorcido o suelto, reemplácelo.
Un buen engaste debe pasar estas comprobaciones: el conductor está completamente asentado, no hay aislamiento dentro del barril del conductor, el terminal no está deformado y el cable no se sale con una ligera fuerza de inspección. Para trabajos de producción, compruebe la altura del engaste y la fuerza de tracción con respecto a la especificación del terminal. Para una referencia de control de calidad visual más amplia, utilice el guía de inspección de engaste antes de liberar un lote.
| Marcar artículo | Rango requerido | Valor medido | Resultado | Inspector |
|---|---|---|---|---|
| Altura de engaste | Según el dibujo del terminal, por ejemplo de 0,95 a 1,05 mm. | 0,98 mm | Aprobar | Iniciales y fecha de QC |
| fuerza de tracción | Por dibujo de terminal, valor mínimo | Grabado en N | Aprobar o reprobar | Iniciales y fecha de QC |
Paso 7: Inserte los contactos en las cavidades correctas.
Introduzca cada contacto engarzado en la cavidad correspondiente hasta que encaje. Tire suavemente del cable para comprobar que permanece en su sitio. Si se suelta, retírelo con la herramienta de extracción adecuada e inspeccione el contacto y la carcasa. No fuerce el conector.
Confirme también la configuración de pines antes de sellar. Que sea impermeable no significa que sea eléctricamente correcto. Marque los colores de los cables, verifique la asignación de pines y compruebe la continuidad. Para los conectores M12, seleccione la codificación correcta antes del montaje, ya que los conectores con codificación A, D, X, S, T, L y K se utilizan para diferentes señales y tipos de alimentación.
Paso 8: Ensamble y apriete el sello impermeable.
Coloque el sello, la carcasa posterior y el prensaestopas en su lugar sin retorcer los cables. Apriete según la hoja de datos del conector o las instrucciones del producto.
No utilice el mismo par de apriete para todos los conectores M8, M12, de bloqueo rápido, de montaje en panel o cableables en campo. Si se indica un valor de par de apriete, utilice una herramienta calibrada. Si es necesario apretar a mano, deténgase en el punto de asentamiento especificado.
Un apriete excesivo puede dañar la junta tórica o el sello de la prensaestopas. Un apriete insuficiente puede dejar el sello flojo y reducir la estanqueidad.
Paso 9: Pruebe el conector terminado.
Tras el montaje, compruebe la continuidad de cada circuito. Verifique que no haya cortocircuitos entre los pines y, si el cable tiene blindaje, entre los conductores y el blindaje.
A continuación, inspeccione la línea de sellado. El cable debe salir recto, el prensaestopas debe estar bien asentado y no debe verse cobre fuera del área de contacto o sellado.
En el caso de conectores IP67 o IP68, recuerde que la clasificación solo es válida cuando el conjunto completo es correcto: diámetro exterior del cable, posición del sello, condiciones de acoplamiento y método de apriete adecuados.
Normas y registros de pruebas para confirmar
Utilice las clasificaciones IP como condiciones de prueba, no como una promesa absoluta de impermeabilidad. Reglas de clasificación IP IEC 60529 definir el código utilizado para la entrada de polvo y agua, mientras que los requisitos de lavado IP69K deben verificarse según ISO 20653 o el informe de prueba del fabricante del conector. Al leer dicho informe, confirme la temperatura, la presión, la duración del rociado y la profundidad de inmersión exactas utilizadas, ya que dos conectores con la etiqueta IP68 pueden haber sido probados en condiciones muy diferentes. Para verificar la calidad del engaste, utilice el plano del terminal, el rango de altura de engaste y el requisito de fuerza de tracción del proveedor de contactos. IPC/WHMA-A-620 Es una referencia útil para la aceptación del arnés, pero la hoja de datos del terminal sigue siendo la fuente de aprobación/rechazo.
Para la aprobación de producción o del proveedor, registre el número de pieza del conector, el diámetro exterior del cable, el calibre del conductor (AWG/mm²), la matriz de crimpado, el estado de calibración de la herramienta, el resultado de la prueba de fuerza de tracción, el resultado de la prueba de continuidad/cortocircuito y el resultado de la inspección del sellado. Estos registros permiten la trazabilidad del ensamblaje, en lugar de depender únicamente de una inspección visual.
Por qué el engaste de conectores impermeables requiere más que una buena herramienta.
Un conector impermeable falla como sistema cuando la calidad del engaste, la retención de contacto, la compresión del sello y el diámetro exterior del cable coinciden. Una buena herramienta de engaste solo controla una parte del sistema. La conexión final aún debe acoplarse correctamente con los seguros del conector, los sellos del cable, las juntas tóricas y el entorno de aplicación real.
Nuestros ingenieros evalúan los conjuntos de conectores impermeables como un sistema completo. Incluso si un conector supera una simple prueba de continuidad, puede fallar en pruebas posteriores si el diámetro del conector no coincide con el del cable, los terminales no están completamente bloqueados o el conector seleccionado de la serie M8 o M12 no es adecuado para vibraciones, lavado, inmersión o entornos exteriores.
Ejemplo de registro de montaje y prueba: Cable de sensor M12 con código A
Para demostrar cómo se pueden utilizar estos registros de prueba en un proceso de ensamblaje real, el siguiente ejemplo utiliza un cable de sensor de automatización para exteriores equipado con un conector impermeable de 4 pines, codificado tipo A M12, que se puede conectar en campo. El cable tiene una cubierta de poliuretano (PUR), un diámetro exterior de 5,8 mm y una sección transversal del conductor de 0,34 mm². Los componentes terminados deben verificarse según la clasificación IP67 en la prueba de acoplamiento especificada. El registro de inspección debe confirmar la continuidad eléctrica, así como el ajuste del cable, la fuerza de retención de los contactos, la compresión del sello y el estado de la conexión.
| Elemento de inspección | Resultado registrado | Condición/resultado de la prueba | Verificación de aceptación |
|---|---|---|---|
| Coincidencia de cable y conector | Cable PUR de 4 conductores con diámetro exterior de 5,8 mm, utilizado con un conector impermeable M12 de 4 pines con código A. | Se verificó el diámetro exterior del cable con respecto al rango de sellado del conector antes del montaje. | El diámetro exterior del cable estaba dentro del rango del prensaestopas del conector, y la serie de conectores coincidía con los requisitos de la aplicación. |
| Longitud de la tira y posición del conductor | El cable se peló según el dibujo del terminal, con los hilos desnudos completamente insertados en el barril del conductor. | Se comprueba la longitud de la tira comparándola con el plano del terminal antes de engarzarla. | No entró cobre expuesto en la zona de sellado, y no quedó aislamiento atrapado dentro del engaste del conductor. |
| Herramienta de crimpado y matriz | Para los cuatro contactos se utilizó una herramienta de crimpado de trinquete homologada y una matriz correspondiente. | Engaste completo del ciclo de trinquete, con registro del estado de calibración de la herramienta. | Cada engaste no mostró distorsión de contacto visible. |
| Retención de contacto y posición de la cavidad | Cada contacto engarzado se insertó en la cavidad asignada y se verificó con una prueba de tracción suave. | Se completó la comprobación de retracción después de la inserción y se verificó la posición de la cavidad con respecto al diagrama de cableado. | Los contactos permanecieron bloqueados en su lugar y la asignación de pines coincidió con el diagrama de cableado. |
| Prueba eléctrica | Se comprobó la continuidad en los cuatro circuitos y no se detectaron cortocircuitos entre pines adyacentes. | Se realizaron pruebas de continuidad y cortocircuito antes del sellado final. | El conjunto superó las comprobaciones de circuito abierto y cortocircuito antes del sellado final. |
| Inspección de sellos y prensaestopas | El cable salía directamente del conector, y el prensaestopas se asentaba uniformemente alrededor de la cubierta del cable. | Inspección visual del sellado completada después de apretar la prensaestopas | No se observó ningún sello retorcido, cobre expuesto, compresión desigual ni revestimiento dañado. |
| Verificación final de apareamiento | El conector se acopló sin problemas con el enchufe M12 correspondiente. | Se realizó una comprobación de compatibilidad antes de la instalación. | La codificación, el bloqueo y la dirección de acoplamiento se confirmaron antes de la instalación. |
En este ejemplo, la documentación confirma que el cable, el engaste, el bloqueo de contacto, los sellos y la interfaz de acoplamiento funcionan conjuntamente como un conjunto de conector impermeable.
Lista de verificación para el engaste de conectores impermeables antes de la producción
Antes de fabricar un arnés de conectores impermeable, nuestros ingenieros recomiendan confirmar estos detalles con el equipo de ingeniería o de compras.
| Marcar artículo | Por qué es importante | Cómo verificar |
|---|---|---|
| Tamaño y familia del conector | El formato circular impermeable M8, M12 u otro formato similar cambia la densidad de los pasadores, la fuerza de bloqueo, la elección de herramientas y las piezas de sellado. | Compare la carga de la aplicación, el espacio, la interfaz de acoplamiento y la hoja de datos del producto antes de preparar el cableado. |
| Recuento de pines y codificación | Un número de pines o una codificación incorrectos pueden causar errores de conexión, errores de cableado o un uso de señal/alimentación no compatible. | Confirme el esquema, la asignación de pines, la clave de codificación y el número de pieza del conector correspondiente. |
| Diámetro exterior del cable y calibre del conductor | La compresión del sello y la calidad del engaste dependen del diámetro de la cubierta y del tamaño del cable. | Asegúrese de que el rango de diámetro exterior del cable, el calibre AWG/mm2 del conductor, el barril del terminal y la matriz de crimpado coincidan. |
| Clasificación IP requerida | Las condiciones de servicio IP67, IP68 e IP69K no son intercambiables. | Verifique los requisitos de inmersión, lavado, polvo y estado de acoplamiento con la hoja de datos. |
| Entorno operativo | El aceite, las vibraciones, los rayos UV, los cambios de temperatura y la inmersión afectan al material del sello y a la fiabilidad del cierre. | Revisar la exposición en campo, el proceso de limpieza, el radio de curvatura y el perfil de vibración. |
| Tipo de ensamblaje | Los diseños con extremos de cable, montaje en panel, montaje con brida, moldeados y cableables en campo utilizan diferentes piezas y flujos de trabajo. | Confirme el dibujo, la lista de materiales, el método de montaje, la carcasa trasera y el alivio de tensión antes de preparar el kit. |
| Método de inspección | Un arnés puede pasar la prueba visualmente pero aun así fallar eléctricamente o tener fugas después de la instalación. | Defina los registros de inspección visual, prueba de tracción, prueba de continuidad/cortocircuito, verificación de altura de engaste y sellado. |
Esta lista de verificación ayuda a evitar el error más común al ensamblar conectores impermeables: elegir un conector basándose únicamente en la cantidad de pines. La cantidad de pines solo indica la cantidad de circuitos que puede soportar un conector, pero no garantiza el sellado, la resistencia del bloqueo, la compatibilidad con cables, la codificación ni la fiabilidad a largo plazo en condiciones reales de uso.
PREGUNTAS FRECUENTES
Conclusiones finales
La mayoría de las fallas en los conectores impermeables se deben a detalles que parecen insignificantes durante el montaje, como un diámetro exterior del cable fuera del rango de sellado, un engaste que no cumple con el plano del terminal o un contacto que no está completamente bloqueado antes del sellado. Estas comprobaciones son más importantes que la clasificación del conector impresa en la hoja de datos.
Antes de la instalación, confirme la serie del conector M8 o M12, el número de pines, la codificación, el diámetro de la cubierta del cable, la longitud de pelado, la altura de engaste, la retención de contacto, la compresión de la prensaestopas y la prueba de continuidad final como un registro de ensamblaje. Si necesita ayuda para hacer coincidir el diámetro exterior del cable, el número de pines, la codificación y la clasificación IP con un conector impermeable ensamblado en campo, Contacta con Soulin con el dibujo, la lista de materiales o el requisito del arnés.
Engaste de conectores impermeables: Controles de producción
Para lograr un engaste fiable de un conector impermeable, es necesario que la longitud de pelado del cable, la posición del sello, la altura del engaste del terminal, el resultado de la prueba de tracción, la profundidad de inserción de la carcasa y la comprobación final del sellado con clasificación IP sean las correctas.
Siguiente paso en la búsqueda de proveedores
- Conectores circulares impermeables para proyectos M8 y M12: Revise las opciones de conectores circulares cuando el ensamblaje requiera conexiones selladas de alimentación industrial, señal o sensor.
- Soporte de ingeniería para conectores impermeables personalizados: Envíe el diámetro exterior del cable, la configuración de pines, el objetivo de sellado y el número de pieza antiguo para su revisión personalizada o de reemplazo.
Lista de verificación de ingeniería antes de la solicitud de cotización
- Utilice el diagrama de terminales para confirmar el rango de cables, la longitud de pelado y la herramienta de crimpado antes de la producción.
- Coloque el precinto de alambre antes de engarzarlo e inspeccione si hay cortes, daños por compresión u orientación invertida.
- Realice comprobaciones de tensión, continuidad e inspecciones visuales antes de que el conjunto sea aprobado para la carcasa final.