Cortar un conector de pines parece una tarea sencilla. En una tira separable de 2,54 mm, suele serlo. Basta con contar las posiciones, cortar el puente de plástico, limpiar el borde y la pieza estará lista para una placa de pruebas o un prototipo de PCB.
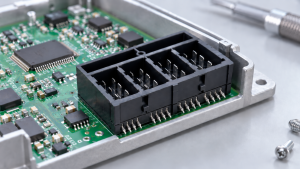
La misma técnica se vuelve arriesgada cuando la carcasa hace algo más que mantener los contactos en su lugar. Cabecera SMT Se basa en una alineación controlada de la terminación de soldadura, mientras que un conector en ángulo recto se fabrica con un ángulo de terminal y una altura de montaje fijos para la PCB. Cortar estas piezas puede alterar la geometría de la que depende el ensamblaje, provocando un asentamiento irregular o tensiones en la soldadura.
En Soulin, revisamos la construcción del conector antes de considerar cualquier método de corte. Un corte exitoso no se limita a un borde limpio. El conector final debe coincidir con la placa de circuito impreso, acoplarse correctamente, mantener la alineación de los contactos y seguir siendo fiable después de la soldadura.
Respuesta rápida: ¿Se pueden cortar los conectores de pines?
Cabezales macho rectos y sin cubierta con orificio pasante vendidos como tiras de separación Por lo general, se puede acortar a mano. Algunas tiras de enchufe hembra rectas también se pueden cortar, pero solo después de haber retirado un contacto de sacrificio, de modo que el corte atraviese una cavidad vacía.
Más allá de esos casos, el corte manual rara vez es la mejor opción en producción. Durante las revisiones de conectores, nuestro equipo de ingeniería suele observar esta situación durante la transferencia del prototipo a la producción: se ajusta manualmente la longitud de un conector en una placa de muestra, pero la misma modificación se repite posteriormente en varias unidades. En ese punto, el problema ya no reside en el método de corte en sí, sino en las especificaciones del conector.
Antes de aprobar un diseño de producción, normalmente verificamos si la cantidad de pines, el paso, la orientación, el estilo de montaje y las condiciones de acoplamiento requeridas se pueden definir directamente en el plano o la lista de materiales. Si un conector modificado pasa al ensamblaje sin una especificación controlada, pequeñas variaciones como bordes de corte irregulares, pines doblados o una fuerza de acoplamiento inconsistente pueden aumentar las inspecciones y las repeticiones de trabajo durante la producción. El paso es importante, pero la construcción lo es aún más.
| Tipo de encabezado | ¿Cortado a mano? | Riesgo principal | Enfoque recomendado |
|---|---|---|---|
| Tira de separación THT para hombre heterosexual | Sí | Carcasa agrietada o pasador de extremo doblado | Corta por el lado de desecho e inspecciona antes de soldar. |
| regleta de enchufes hembra rectos | Con cuidado | Cavidad final distorsionada | Retire primero un contacto de sacrificio. |
| Cabezal desmontable THT de doble fila | A veces | Las filas se desplazan o se fracturan de forma desigual. | Sostenga ambas filas y verifique la columna final. |
| Encabezado en ángulo recto | Normalmente no | Los cables formados se mueven o se retuercen. | Solicite el número exacto de circuitos |
| Cabecera SMT | No para producción | Pérdida de coplanaridad de plomo | Utilice la pieza y el patrón de aterrizaje especificados. |
| Cabezal de doble aislante | No | Los contactos pierden soporte estructural | Especifique la longitud correcta del cuerpo. |
| Cabezal de caja o eyector | No | Se pierde la función de guía, de llave o de pestillo. | Seleccione la carcasa moldeada correcta |
| Encabezado de pasador redondo mecanizado | No | La geometría de acoplamiento de precisión está dañada. | Utilice el encabezado exacto y el socket correspondiente. |
| NUESTRA REGLA DE INGENIERÍA: Si la carcasa controla la alineación, la polarización, el enclavamiento, la formación de cables o el soporte de contacto, la carcasa es funcional. No la corte. |
|---|
En nuestro trabajo de revisión, la mayoría de los problemas de corte manual aparecen en la última posición activa, donde la pared de la carcasa ha sido sometida a tensión o el contacto final se ha desplazado ligeramente.
Identifique el tipo de conector de pines antes de cortar.
Un conector macho estándar con cabezal separable tiene postes cuadrados que atraviesan un único aislante. Unas estrechas nervaduras moldeadas separan las posiciones y proporcionan una línea de corte controlada. En las descripciones de los productos se pueden usar términos como "separable", "de fácil apertura" o "cortable a medida". Sin embargo, una tira larga por sí sola no confirma que el conector esté diseñado para la separación. En las reseñas de conectores Soulin, primero analizamos la construcción completa, incluyendo el paso, la configuración de filas, el estilo de montaje y la aplicación en PCB, ya que el mismo formato de tira puede servir para diseños de conectores muy diferentes.
Los conectores hembra requieren mayor cuidado, ya que cada cavidad contiene un contacto de resorte. Aplastar la pared junto al conector final utilizable puede alterar la fuerza de inserción, incluso cuando el exterior parece normal. Por lo tanto, nuestros ingenieros prefieren el método de posición de sacrificio en lugar de cortar junto a un contacto activo.
Las tiras de doble fila presentan un problema de alineación. Ambas filas deben permanecer paralelas y la última columna debe mantenerse perpendicular al cuerpo. Un cabezal separable de doble fila de 2,54 mm puede ser aceptable para prototipos cuando la pieza está diseñada para separarse y la carcasa está totalmente soportada durante el corte. Para la producción, especifique el número de circuitos requerido en lugar de depender de la separación manual.
Los aisladores de ángulo recto y SMT actúan como fijaciones. Uno preserva la geometría de los terminales a 90 grados; el otro ayuda a mantener todas las terminaciones coplanares. Una ligera torsión puede hacer que un terminal SMT sobresalga de la pasta de soldadura, mientras que el resto parezca correcto.
Envuelto cabeceras de caja, cabezales eyectores, cabezales de doble aislante y conectores de pines redondos mecanizados Deben adquirirse con la configuración requerida. Sus características moldeadas o mecanizadas forman parte de la interfaz del conector, no son material sobrante.
La regla sigue siendo sencilla: cuando la carcasa controla la alineación, la polarización, el enclavamiento, la formación de los cables o el soporte de los contactos, no la corte.
Herramientas que necesitas
Utilice un alicate de corte al ras afilado y estrecho, unos alicates de punta fina, una lima plana pequeña, un rotulador fino y una regla o calibrador digital. Tenga a mano la placa de circuito impreso (PCB) y el conector correspondiente; son más útiles que una simple inspección visual. Una lupa y un multímetro resultan útiles para las muestras de ingeniería.
Use gafas de seguridad. El plástico quebradizo puede desprenderse repentinamente de la herramienta de corte, especialmente si las mordazas son demasiado anchas o están desafiladas. Las herramientas de corte industriales pesadas suelen aplastar la carcasa antes de que su filo alcance el separador. El control es más importante que la fuerza.
Cómo cortar conectores macho

Comience contando desde la sección restante. Si la placa de circuito impreso requiere ocho posiciones, cuente ocho postes y marque la posición nueve, la primera que se desechará. Marcar el lado de desecho evita el error común de acortar el conector en un circuito. Además, confirme la orientación de los postes largos y cortos antes de cortar; el conteo de pines puede ser correcto aunque el conector aún esté invertido.
Apoyar la sección útil
Sujete la carcasa cerca del separador marcado o colóquela sobre una superficie firme. No sujete un poste y gire la tira. Esto ejerce presión sobre la interfaz entre el pin y el plástico y puede inclinar el último contacto utilizable. En una tira de doble fila, sujete ambas filas para evitar que la carcasa se agriete en diagonal y desalinee la fila opuesta.
Cortar a través del separador moldeado
Coloque la cara plana de la cuchilla de corte al ras hacia la sección que se va a conservar y la cara biselada hacia el desecho. Cualquier aplastamiento leve quedará en el lado que se desecha. Corte la estrecha malla de plástico, no el poste de metal.
En una tira de separación genuina, marcar ligeramente ambas caras crea una línea de fractura predecible. Una pequeña sección de 2,54 mm puede separarse con una flexión lenta y recta, aunque para muestras de ingeniería preferimos usar un cortador, ya que ejerce menos torsión sobre el pasador del extremo. Nunca gire una tira sin marcar hasta que se rompa.
Un cuerpo ancho de doble hilera puede responder mejor a una sierra de precisión que a una fuerte presión de corte. El aserrado genera residuos, por lo que conviene limpiar la carcasa y las cavidades antes del montaje.
Terminar y probar la pieza
Retire únicamente el exceso de plástico con una lima fina. No adelgace la pared que sostiene el poste final ni toque la superficie de contacto chapada. Si un pasador se ha movido ligeramente, corríjalo con cuidado con unos alicates de mandíbulas lisas; doblarlo repetidamente puede debilitar el contacto.
Coloque el conector en seco en la placa de circuito impreso (PCB) y luego conéctelo al conector hembra correspondiente. Debe quedar a la altura requerida y entrar sin atascarse. Si el extremo cortado se comporta de manera diferente al centro de la fila, solucione el problema antes de soldar.
Cómo cortar los cabezales femeninos

Las tiras de conectores hembra son menos tolerantes a errores porque el contacto de trabajo está oculto dentro del plástico. Cortar una posición ocupada puede aplastar el resorte, estrechar la cavidad o dejar un fragmento de metal en su interior.
Para un enchufe de ocho posiciones, comience con al menos nueve posiciones y utilice la novena como cavidad de sacrificio. Sujete la carcasa, agarre el extremo de contacto expuesto con unos alicates de punta fina y tire en línea recta a lo largo de su eje. No haga palanca lateralmente; una pequeña deformación puede alterar la fuerza de acoplamiento en la posición adyacente.
Si el contacto no se mueve con una fuerza controlada, deténgase. Es posible que su mecanismo de retención no esté diseñado para su extracción, y un enchufe de precisión es más seguro que una extracción agresiva.
Corte por el centro de la cavidad vacía, lime ligeramente el borde, retire cualquier viruta e inspeccione el zócalo final. A continuación, conecte un conector macho en buen estado a la tira. La inserción y extracción deben ser consistentes. Una posición final áspera, apretada o suelta indica deformación interna de la carcasa. Si se ignora, esta posición será el primer punto de fallo bajo vibraciones o ciclos térmicos.
Los conectores hembra de doble fila requieren que se retiren ambos contactos de la columna de sacrificio y que el corte permanezca recto. Para montajes repetidos, un zócalo N de 2 x exacto suele ser la opción más fiable.
Corte por paso: 2,54 mm frente a 2,0 mm frente a 1,27 mm
El paso modifica el espacio disponible para la herramienta, el soporte plástico de cada contacto y la tolerancia al error de alineación.
2,54 mm: el más tolerante
Una recta Tira separable THT de 2,54 mm Es la mejor opción para el corte manual. El separador es accesible y la sección terminada se puede comprobar fácilmente en una placa de prototipos, PCB o zócalo. Un poste cuadrado común mide aproximadamente 0,64 x 0,64 mm, lo que le confiere mayor resistencia a la manipulación que un contacto de paso fino.
Para una comprobación útil del paso de pines, mida desde el centro del pin 1 hasta el centro del pin 11 y divida el resultado entre diez. Una línea base más larga reduce el error de colocación del calibrador y facilita la detección de un pin de extremo desplazado. Sin embargo, 2,54 mm describe el espaciado, no la facilidad de corte; los productos SMT, de ángulo recto, con cubierta y de pines redondos también utilizan este paso.
2,0 mm: menor margen de error de la herramienta
A 2,0 mm, la herramienta de corte tiene menos espacio para alcanzar la banda y la carcasa se deforma con mayor facilidad. Si es necesario acortar una tira separable THT confirmada para un prototipo, utilice una herramienta de corte fina, sujete firmemente el cuerpo e inspeccione cada pieza. No aplique el mismo método a un conector SMT de 2,0 mm en ángulo recto u horizontal, cuyas terminaciones formadas establecen una relación específica con la PCB.
1,27 mm: especifique el número de circuitos.
A Paso de 1,27 mm Puede reducir el área aproximada de un patrón de contacto de 2 x 10 en aproximadamente un 75 % en comparación con un diseño de 2,54 mm. Esta densidad deja poco margen para las herramientas manuales: las grietas son más difíciles de contener, el movimiento de los contactos es más difícil de detectar y los pequeños errores tienen un mayor impacto en el acoplamiento y la alineación de la soldadura.
Una tira THT recta de 1,27 mm solo se puede acortar si está diseñada específicamente como un conector separable. El paso más pequeño reduce el espacio para el corte y la inspección, por lo que la mayoría de las versiones de 1,27 mm de doble fila, SMT y doble aislante deben pedirse con la cantidad de circuitos requerida.
Cuando una lista de materiales (BOM) requiere repetidamente una longitud no estándar de 1,27 mm o 2,0 mm, Soulin puede admitir configuraciones personalizadas de conectores de pines en lugar de agregar pasos de corte manual.
Errores comunes que se deben evitar
El primer error consiste en romper la tira sin marcarla ni sujetarla. La rotura puede atravesar la cavidad final en diagonal, dejando el extremo ligeramente inclinado incluso cuando la pieza aún encaja en la placa de prototipos.
A continuación, se presentan los errores de conteo. Marque la primera posición de desecho y vuelva a contar antes de cortar. En materiales de doble fila, cuente las columnas en lugar de los contactos: un cabezal de 2 x 5 tiene cinco posiciones a lo largo del cuerpo y diez contactos eléctricos.
No corte el metal, ya que la herramienta no puede alcanzar el plástico. Un poste cortado deja un saliente afilado, puede dejar al descubierto el material base debajo del revestimiento y generar residuos conductores. Si el separador es inaccesible, cambie el método o solicite otra pieza.
Las fresas desafiladas o de tamaño excesivo generan otro problema. Se aplastan antes de cortar, estrechando las cavidades hembra y creando microfisuras en las carcasas más pequeñas. El error final es aceptar el conector solo porque el borde se ve impecable. Las comprobaciones importantes son el paso, el ajuste de acoplamiento, el asentamiento de la PCB, el estado del chapado y la soldabilidad.
Lista de verificación de inspección posterior al corte
En Soulin, tratamos un conector cortado a mano como un componente modificado. La sección terminada requiere su propia verificación antes de llegar a la placa. Antes de que un conector modificado llegue a la placa, debe superar las mismas comprobaciones prácticas que un ingeniero aplicaría a cualquier conector que afecte a la fiabilidad de la conexión y la soldadura.
| Punto de inspección | Resultado aceptable | Rechazar cuando… |
|---|---|---|
| Vivienda | La cavidad final permanece totalmente soportada. | Una grieta entra en la pared alrededor de un contacto activo. |
| Alineación | Los pasadores son paralelos y las filas permanecen cuadradas. | Un pasador de extremo se inclina, se tuerce o no encaja en la huella. |
| Rebabas y residuos | No quedan restos de plástico suelto, polvo o metal. | El material queda atrapado entre los pines o dentro de un zócalo. |
| Revestimiento | La zona de apareamiento es lisa e intacta. | Aparecen arañazos profundos, bordes aplanados o metal base expuesto. |
| Ajuste de acoplamiento | La fuerza se siente de manera uniforme en todas las posiciones. | El extremo cortado se atasca, raspa, se balancea o se siente suelto. |
| PCB y ajuste de soldadura | El cuerpo se sitúa a la altura prevista. | Un contacto se apoya contra un orificio o se sitúa sobre una almohadilla SMT. |
| Revisión eléctrica | Todos los circuitos tienen continuidad y aislamiento. | Se encuentra cualquier camino abierto, intermitente o cortocircuito adyacente. |
Inspeccione la carcasa con un aumento de 5x a 10x. El blanqueamiento puede revelar microfracturas por tensión antes de que una grieta estructural sea evidente a simple vista. La rugosidad en el lado desechado puede ser aceptable; el daño que alcance la cavidad activa final no lo es.
Inspeccione los contactos desde arriba y desde un lateral. En un componente de doble fila, confirme que las filas sean paralelas y que la última columna esté alineada. La placa de circuito impreso (PCB) es la mejor referencia, ya que permite comprobar todos los contactos simultáneamente.
Mantenga las herramientas de corte y las limas alejadas de la superficie de contacto funcional. El chapado en oro o estaño se elige en función de los ciclos de acoplamiento, el entorno, la corriente y el coste. Limar un poste rayado no restaura el acabado; al contrario, lo daña aún más.
Acople la pieza con el conector especificado para el diseño. Tras soldar una muestra de ingeniería, inspeccione la unión final para comprobar que esté completamente humedecida, que no haya puentes conductores y que no haya tensiones mecánicas. Finalice con comprobaciones de continuidad y aislamiento para detectar cualquier zócalo dañado, poste desplazado o fragmento conductor antes de realizar las pruebas.
Cuándo no cortar los conectores de pines
El corte manual es una técnica experimental, no un proceso de producción universal. Lo evitamos en la electrónica automotriz, la automatización industrial, los equipos de energías renovables, los accesorios de alto ciclo, los productos de seguridad y los conjuntos expuestos a vibraciones, ciclos térmicos, contaminación o una larga vida útil.
También lo evitamos cuando el cuerpo cumple una función mecánica definida. Los conectores SMT dependen de la coplanaridad de los terminales. Los conectores en ángulo recto dependen de terminales formados y separación controlada. Los productos de doble aislante utilizan ambas barras para estabilizar los contactos. Los conectores tipo caja y eyector dependen de cubiertas completas y espaciado fijo de los pestillos. Los sistemas de pines redondos mecanizados deben conservar su acabado de fábrica.
El volumen también influye en la decisión. Cortar diez cabezales para un prototipo es manejable. Cortar cientos cada semana genera una operación secundaria incontrolada: los operarios cuentan de forma diferente, las herramientas de corte se desgastan, los residuos llegan al área de trabajo y cada pieza requiere una inspección adicional. La mano de obra, los desperdicios, las repeticiones de trabajo y la trazabilidad consumen rápidamente cualquier ahorro en componentes.
Una vez que la misma longitud modificada aparezca repetidamente, agréguela al dibujo y a la lista de materiales. Defina el paso, el número de circuitos, las filas, la orientación, el estilo de montaje, el chapado, la corriente, el conector de acoplamiento, el embalaje y el volumen. Podemos ayudarle a seleccionar el adecuado. Clavijas, conectores hembra compatibles, o conectores tipo caja especializados, conectores eyectores y conectores de pines redondos según la placa de circuito impreso y los requisitos de la aplicación.
Un cabezal desmontable se adapta a la flexibilidad del prototipo. Un cabezal de conteo exacto o personalizado se adapta a la producción repetible, reduciendo el trabajo manual, la variación y el riesgo de ensamblaje.
Preguntas frecuentes
Conclusiones finales de ingeniería
Un borde limpio no es sinónimo de un buen corte. El conector restante debe mantener la separación entre sus contactos, acoplarse sin atascarse, encajar en la placa de circuito impreso sin tensión, conservar su chapado y formar uniones de soldadura fiables.
Un conector macho de 2,54 mm con separación recta es fácil de acortar para un prototipo. Un conector hembra con separación requiere una posición de sacrificio. Los conectores de pines redondos mecanizados, de paso fino, de ángulo recto, con cubierta, con eyector, de doble aislante y de montaje superficial (SMT), deben especificarse correctamente desde el principio.
Antes de cortar, verifique el paso, el número de circuitos, el tipo de montaje, el conector correspondiente y la huella de la placa de circuito impreso con respecto al plano del proveedor. Si la pieza no está especificada como separable, o si la misma modificación se repetirá en la producción, un conector con número exacto de pines o un conector personalizado suele ser la mejor opción.
Proporcione el diseño de la placa de circuito impreso, el plano del conector, los detalles del conector de acoplamiento y el volumen previsto para su revisión por parte del equipo de ingeniería. Nuestro equipo de ingeniería puede ayudarle a determinar si una tira separable, una pieza estándar de recuento exacto o una configuración personalizada se ajustan a la aplicación.